 日本語
 English
 français
 Deutsch
 русский
 español
 العربية
 한국의
 ไทย
 हिन्दी
質問?
ご質問やご提案がございましたら、メッセージを残してください。できるだけ早くお返事いたします!
お問い合わせ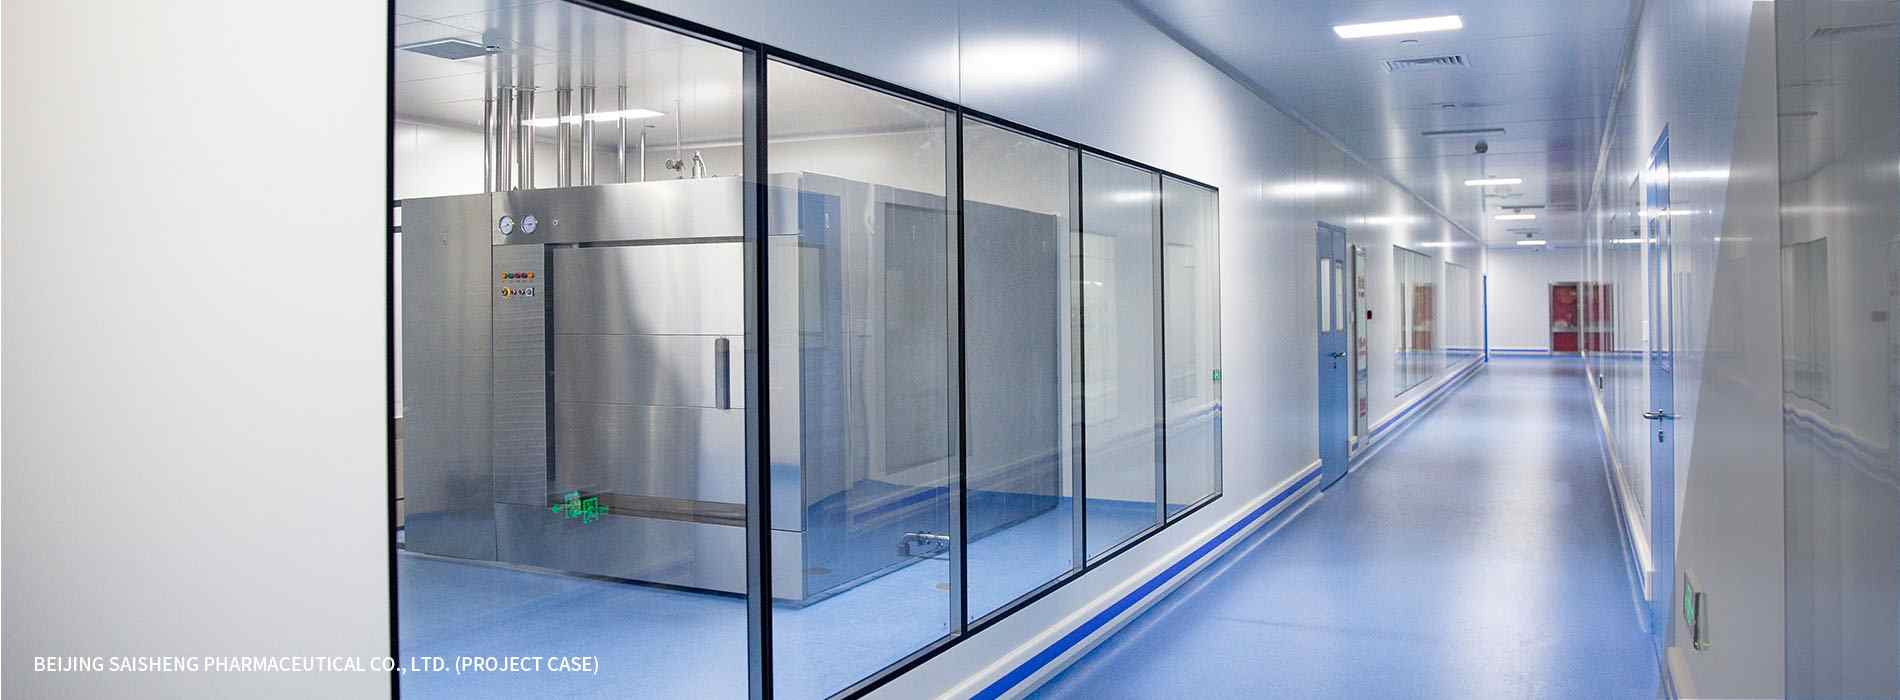
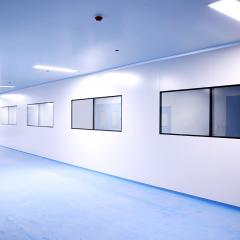
現代社会において、人々が食品の安全性に注意を払えば払うほど、飲食の品質や食品原料の衛生管理にもより注意を払うようになります。同時に、人々が懸念しているもう一つのトピックは、食品における添加物や保存料の使用を避けることです。例えば、サワーミルク、チーズなどの乳製品、フルーツジュース、キノコの培養などは、 食品クリーンルームで生産されており、微生物やバクテリアが食品に侵入して製品の品質に影響を与えるのを防ぐことができます。食品産業のクリーンルームは、食品安全生産の重要な確認事項となっています。 食品産業用クリーンルーム は、食品安全生産の重要な確認事項となっています。
食品クリーンルームは、空気中の微粒子の制御に加え、空気環境中の微生物の厳格な制御も行い、技術面で食品の微生物による交差汚染を防止します。その最も代表的なものが無菌包装であり、食品の無菌包装(軟包装の生ジュース、牛乳など)は、 食品グレードのクリーンルーム 内で包装プロセスを完了します。これにより、食品の色、香り、味、栄養などの面を維持することができ、一般的な高温殺菌の缶詰食品よりもはるかに優れています。無菌包装のほか、空気浄化技術は食品の醸造や発酵にも広く利用されています。
の清浄度レベルは 食品クリーンルーム は医薬品用クリーンルームを参考にしていますが、一般的なクリーンルームの要件よりも高くなっています。以前は施行されていたものの現在は廃止された米国の連邦規格FS 209Bによる具体的な細分化では、 100 クラス、 1000 クラス、 10000 クラス、 100000 クラス、 3000 クラス。iso-14644 は、中国の国家規格である gb- の国際規格であり、50073 には 1-9 級がある。元の 100 クラス、 1000 クラス、 10000 クラス、および 100000 クラスは、それぞれ国際規格iso-の14644 クラス 5、クラス 6、クラス 7 およびクラス 8、この種のクリーンルーム(エリア)の清浄度クラスは 1-8、そのうちクラス 1-5、気流の方式は一方向流または混相流であり、風速は 0.2-0.45m/s;ステージ 6 の気流パターンは非一方向流であり、換気回数は 50-60 回/h;ステージ 7 の気流パターンは非一方向流であり、換気回数は 15-25 回/h。ステージ 8-9 の気流パターンは非一方向流であり、換気回数は 10-15 回/h。
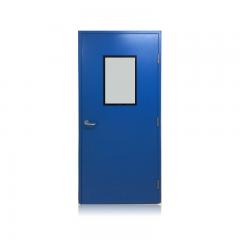
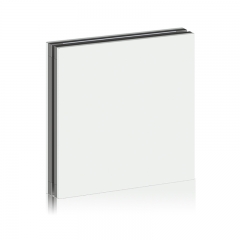
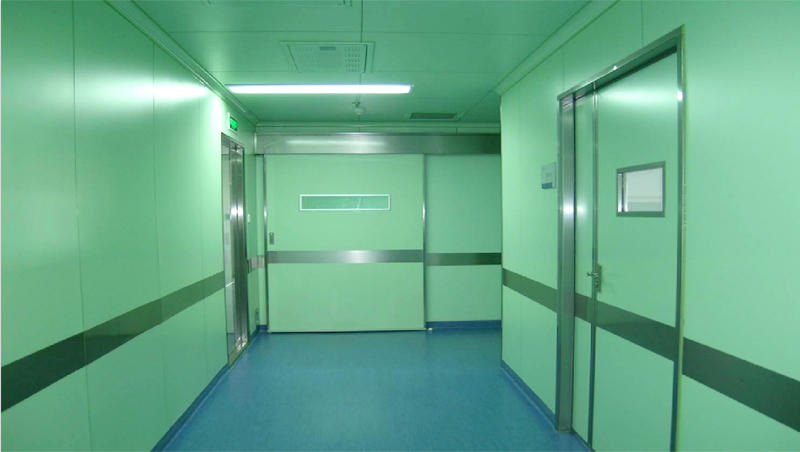
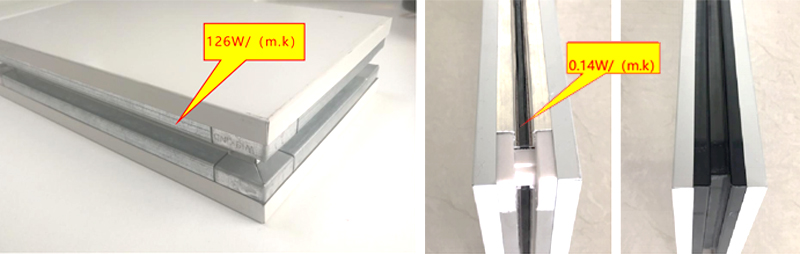
の構築プロセスにおいて、 食品クリーンルーム 建設にあたっては、健康や安全性に一層注意し、無毒で、明るい色調の、防水性のある、 クリーンルーム用ドアを使用し、剥がれにくく、清掃が容易な材料構造にする必要があります。コーナー、床の隅、天井の隅には丸みを持たせ(曲率半径は3cm以上とすること)、作業台、コンベアベルト、運搬車両、工具や器具には、無毒で耐食性があり、錆びず、清掃や消毒がしやすく、頑丈な材質のものを使用します。食品用クリーンルームや湿度が高い一部の部屋では、場合によって水滴が容易に 食品用クリーンルーム 、または湿度の高い一部の部屋では、パネルの継ぎ目に水滴が発生しやすく、それが長期間にわたって壁を腐食させる原因になります。食品用クリーンルームにおけるヒートブリッジ現象に着目し、Cnsterilezoomは詳細な研究を行い、 クリーンルーム用パネル を製造し、ヒートブリッジ現象を防止しています。
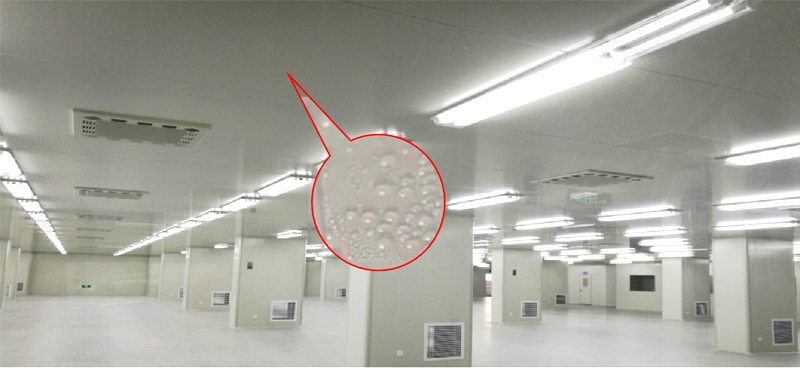
従来の クリーンルーム用パネル 側面では亜鉛メッキ鋼板がキールとして使用されていますが、スチールは熱伝導率が高い材料です。スチールの熱伝導率は126w/m.kであり、室内側が露点温度に達すると結露が発生します。したがって、結露の問題を解決するには、断熱材製のキールで作る必要があります。Cnsterilezoomが発明したサーモブレイクキール、断熱キールおよび断熱キールの熱伝導率は 0.14w/m.kであり、この問題に対する解決策を提供し、クリーンルーム全体の断熱性能を向上させ、パネルの耐用年数を延ばし、パネル交換のコストを削減します。
クリーンルームは、以下の食品業界で使用されています。 Cnsterilezoom は、コカ・コーラ、王老吉(中国)、伊利、蒙牛乳業、海底撈など、多くの食品工場に製品を提供しています。
果汁:無菌製品がシングルパック(250ml)の果汁・飲料市場を席巻しています。このクリーンルームエンジニアリングの無菌市場は、乳飲料、ワイン、水、トマト製品、および 1リットルパッケージなどの他の製品ラインにも拡大しています。
乳製品:スイスヨーグルト、無菌ミルク、チーズの加工、スウェーデンのソーセージの包装には、無菌クリーンルーム技術がよく適用されます。
公共および商業用の厨房では、大量の食品を調理する必要がある場所でクリーンテクノロジーを活用できます。フランスのアミアンでは、スルザーがセントラルキッチン用にクリーンルームを設計しました。このキッチンでは、学童、高齢者、市の職員向けに1日あたり 12,000 食分の食事を調理しています。スルザーには、ISOクラス 5 (クラス 100) クリーンルームのほか、必要な暖房および冷房設備が備えられています。
ビール醸造所では、生ビールを保護するために、充填作業における環境汚染を制御する必要があることがわかりました。クリーンルーム内での密閉充填作業により、アロマスタイルや鮮度といったビールの官能特性を向上させることができます。また、ほとんどの製品の安定性を高め、保存期間を延ばすこともできます。ただし、果汁の場合は、管状殺菌のような長時間の高温処理が避けられるため、栄養素の損失がありません。その結果、香り、味、色などの官能特性が向上しました。
従来のシステムでは、トンネル殺菌機を使用してさまざまな高温で製品を処理するため、製品の物理的特性が変化します。これに対し、無菌充填の制御された殺菌に低い熱処理を使用すると、いくつかの面で製品の品質が向上します。
食肉加工:連邦農業省によると、アメリカにおける調査で、調理済みの食肉のほぼ 5%がリステリア菌(Listeria monocytogenes)に汚染されていました。これは致死的な感染症を引き起こす可能性のある食因性の病原菌であり、敗血症や髄膜炎、または脳および脊髄組織に影響を及ぼす病気である髄膜脳炎につながる可能性があります。妊婦の場合、リステリア菌は胎児の死亡や死産を引き起こします。調理済み食肉市場の拡大は、クリーンルーム技術の需要増加の要因となっており、スウェーデンがその先頭に立っています。
製菓業界ではバイオクリーンルーム技術が採用されています。新しく、ますます複雑化し包装される製菓製品により、優れた品質と耐久性を確保するための制御された環境(温度、湿度、細菌レベルなど)や生産プロセスの自動化の必要性が高まっています。
 オンラインサービス
 info@cnsterilezoom.com